Weishuo, Ningbo Weishuo Molding and Plastic Products Co., Ltd., er specialiseret i præcisionsstøbeløsninger til krævende plastfremstillingsapplikationer. ENPræcisionssprøjtestøbeform til små fjernbetjeningshuse med høj hulrumhjælper producenter med at producere ensartede, attraktive og nøjagtigt tilpassede elektroniske kabinetter, samtidig med at de understøtter effektiv højvolumenproduktion. Ved at kombinere afbalanceret kavitetsdesign, optimerede hot runner-systemer, præcisionsbearbejdning og pålidelige udstødningsmekanismer, kan producenter forbedre dimensionskonsistens, overfladekvalitet og montageydelse.
Små fjernbetjeningshuse kan virke enkle, men deres produktion indebærer flere indbyrdes forbundne tekniske udfordringer. Tynde vægge, smalle knapåbninger, snap-fit strukturer, dekorative overflader og flere hulrum kræver alle et omhyggeligt formdesign. En effektiv præcisionssprøjtestøbeform skal fordele smeltet plast jævnt, kontrollere krympning, opretholde dimensionsnøjagtighed og frigive færdige dele uden deformation.
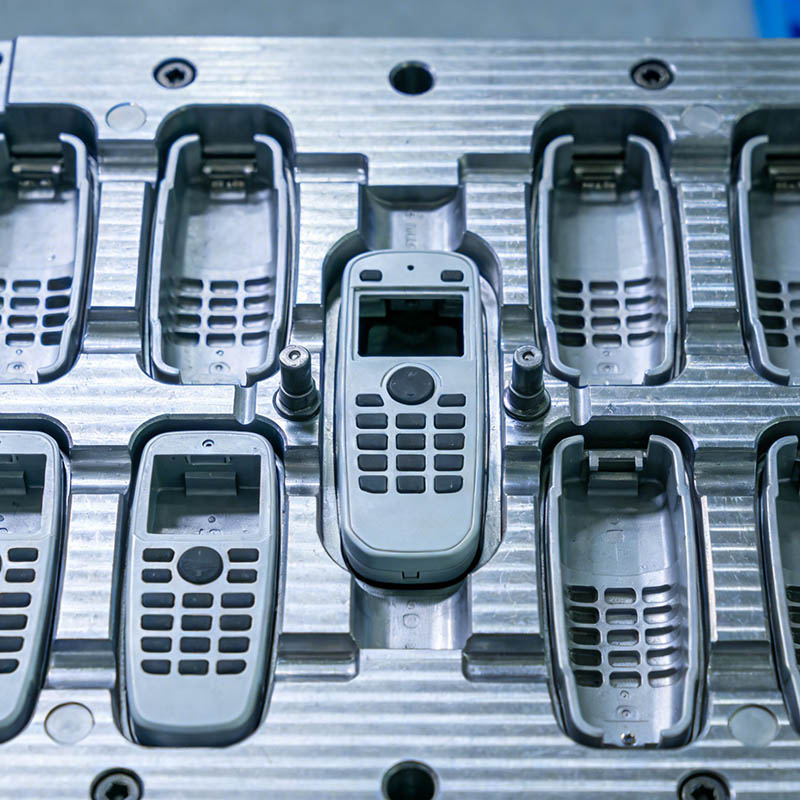
En sprøjtestøbeform med høj hulrum er et værktøjssystem designet til at producere flere plastdele i løbet af en enkelt injektionscyklus. For fjernbetjeningshuse kan denne tilgang øge output pr. cyklus, reducere støbeomkostningerne, der er allokeret til hver komponent, og understøtte store produktionsordrer.
En typisk fjernbetjeningsenhed kan indeholde et øvre hus, et nedre hus, et batteridæksel, knapstøtter og andre interne komponenter. Afhængigt af produktdesign, produktionskrav og komponentgeometri kan producenter udvikle dedikerede støbeforme til individuelle dele eller evaluere konfigurationer med flere hulrum, der passer til deres produktionsstrategi.
Hovedformålet med enPræcisionssprøjtestøbeform til små fjernbetjeningshuse med høj hulrumer ikke blot at maksimere hulrumstallet. Det er for at opnå en praktisk balance mellem output, dimensionskonsistens, cyklustid, værktøjsinvestering og vedligeholdelseskrav.
For eksempel kan tilføjelse af flere hulrum øge det teoretiske output, men kun når løbesystemet, kølelayoutet, udluftnings- og udstødningsmekanismerne fungerer konsekvent på tværs af formen. Et ubalanceret design kan give forskellige delevægte, ufuldstændig fyldning eller dimensionsvariation mellem hulrum.
For producenter, der leverer forbrugerelektronik, apparatstyringer og industrielle fjernbetjeningsenheder, begynder succesfuld formkonstruktion med forholdet mellem delens geometri og produktionsmål.
Små plastindkapslinger kræver omhyggelig kontrol, fordi relativt små støbefejl kan påvirke både udseende og montering. Et hus kan se acceptabelt ud ved første øjekast, men stadig svigte under knapinstallation, skruefastgørelse eller slutproduktmontering.
Fjernbetjeningshuse inkluderer ofte skrueknaster, lokaliseringsstifter, snap-fit clips, batterirum og smalle kanter. Disse funktioner skal forblive inden for aftalte dimensionstolerancer for at understøtte ensartet montering.
Ingeniører skal tage højde for materialesvind, formtemperatur, pakningstryk og køleforskelle, når de bestemmer hulrumsdimensioner. Tolerancekrav bør baseres på funktionen af hver funktion i stedet for at anvende den samme tolerance på hver overflade.
I en støbeform med højt hulrum bør hvert hulrum modtage en passende mængde smeltet plast under sammenlignelige forarbejdningsbetingelser. Forskelle i løberlængde, portgeometri, strømningsmodstand eller temperatur kan skabe kavitet-til-hulrum variation.
Et afbalanceret løberlayout og passende portpositionering hjælper med at reducere disse forskelle. Skimmelstrømsanalyse kan også identificere potentielle fyldningsproblemer, før værktøjet er afsluttet.
Fjernbetjeningshuse er synlige komponenter, der vender mod forbrugeren. Flowmærker, svejselinjer, synkemærker, flash, ridser og ujævn tekstur kan påvirke den opfattede produktkvalitet.
Overfladekrav bør etableres tidligt. Blanke overflader, matte teksturer, fine kornmønstre og dekorative finish kan kræve forskellige hulrumsbearbejdnings- og poleringsstrategier.
Tyndvæggede sektioner og ujævn vægtykkelse kan føre til differentielt svind. Hvis et hus skubbes ud, før det har tilstrækkelig dimensionsstabilitet, kan det bøje eller udvikle belastningsrelaterede defekter.
Ensartet vægtykkelse, effektiv køling, passende trækvinkler og velplacerede ejektorkomponenter hjælper med at reducere disse risici.
En pålidelig præcisionsform integrerer flere designfunktioner i ét koordineret system. De vigtigste elementer afhænger af husets geometri, harpiksvalg, kosmetiske forventninger og forventet produktionsvolumen.
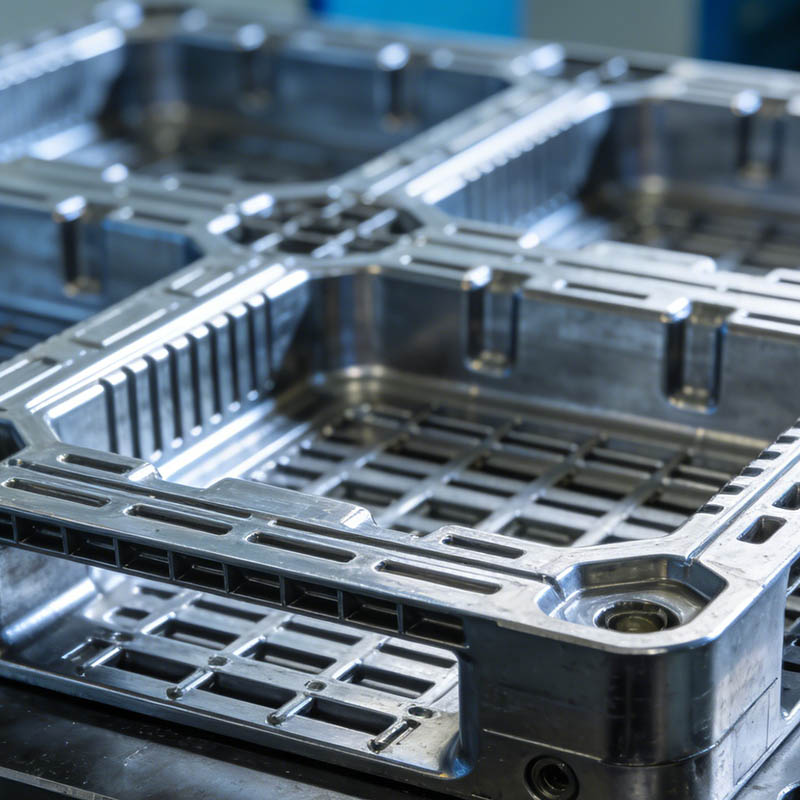
Hulrummet og kernen bestemmer den støbte komponents ydre og indre geometri. CNC-bearbejdning, elektrisk afladningsbearbejdning (EDM) og passende efterbehandlingsmetoder kan producere komplekse detaljer såsom smalle riller, skrueknaster, knapåbninger og snap-fit funktioner.
Kritiske dimensioner bør identificeres under designgennemgang. Disse kan omfatte husets omkreds, parringsoverflader, knaphulspositioner, monteringsfunktioner og batteridækselgrænseflader. Inspektionsplaner kan derefter fokusere på dimensioner, der direkte påvirker montage og produktfunktion.
Hot runner-systemer kan hjælpe med at reducere affald fra kolde løbere og understøtte effektiv materialelevering i egnede multi-kavitetsapplikationer. Ydeevnen afhænger dog af harpiks, hulrumslayout, porttype, temperaturkontrol og vedligeholdelsesstrategi.
For små elektroniske huse bør portplaceringer vælges for at balancere påfyldningseffektivitet med kosmetiske krav. Dårligt placerede låger kan skabe synlige mærker eller fremme svejselinjer i følsomme områder.
Hvor det er relevant, kan sekventiel ventilåbning give yderligere kontrol over smelteafgivelsen. Dens egnethed bør vurderes i forhold til delens geometri, produktionsvolumen og værktøjsomkostninger.
Køling påvirker cyklustid, krympning, vridning og dimensionsstabilitet. Et veldesignet kølelayout hjælper med at fjerne varme mere ensartet fra forskellige områder af den støbte komponent.
Kølekanaler bør planlægges omkring vægtykkelse, fremspring, ribber og andre funktioner, der kan holde på varmen. Simulering og prøvestøbning kan hjælpe med at identificere områder, der kræver yderligere optimering.
Små huse kan indeholde dybe ribber, forsænkede detaljer eller sarte clips, der komplicerer frigivelse af dele. Korrekt placerede ejektorstifter, ærmer, løftere eller skydere kan understøtte pålidelig afformning, hvor geometrien kræver det.
Effektiv udluftning er lige så vigtig. Indespærret luft kan forårsage ufuldstændig påfyldning eller brændemærker, især nær enderne af strømningsbanerne. Udluftning skal designes omhyggeligt for at frigive luft uden at skabe uacceptabel flash.
Materialevalg påvirker direkte husets styrke, slagfasthed, dimensionsstabilitet, overfladeudseende og forarbejdningsadfærd. Den passende harpiks afhænger af produktets driftsmiljø og ydeevnekrav.
Disse materialer er ikke udskiftelige uden teknisk gennemgang. Hver harpiks har sin egen krympeadfærd, smeltebehandlingsvindue, fugtfølsomhed og overfladekarakteristika. Glasfiberforstærkning, flammehæmmende additiver eller farvestoffer kan yderligere påvirke formdesign og forarbejdning.
Producenterne bør også definere den nødvendige finish, før bearbejdningen begynder. Spejlpolering, teksturerede overflader og ætsede mønstre kan ændre værktøjsprocessen og frigivelsesadfærden af den støbte del.
For yderligere baggrund om fjernbetjeningskabinetdesign, gennemse denne brugerdefinerede fjernbetjeningsreference i plastikhus og vurder materiale- og efterbehandlingsmulighederne i forhold til dine egne produktspecifikationer.
At vælge en formkonfiguration kræver evaluering af mere end antallet af hulrum. Følgende tabel opsummerer almindelige designovervejelser for et præcisionsfjernbetjeningshusprojekt.
| Designfaktor | Primært formål | Potentiel fordel | Nøgleevalueringspunkt |
|---|---|---|---|
| Kavitetskonfiguration | Bestem dele produceret pr. cyklus | Højere output, når processen er afbalanceret | Produktionsefterspørgsel, pressekapacitet og værktøjsbudget |
| Løber og låge layout | Fordel smeltet plast | Mere ensartet hulrumsfyldning | Tryktab, portmærker og kavitetsbalance |
| Kølekanaler | Styr varmefjernelse | Forbedret dimensionsstabilitet og cykluseffektivitet | Temperaturensartethed og afkølingstid |
| Kavitets overfladefinish | Opnå det angivne udseende | Mere ensartet glans eller tekstur | Kosmetiske standarder og udgivelsesydelse |
| Udstødningsmekanisme | Frigør støbte komponenter | Færre udstødningsrelaterede defekter | Delens geometri, træk og ejektorpositionering |
| Præcisionsinspektion | Bekræft kritiske værktøjsdimensioner | Forbedret dimensionskontrol | Målemetoder og dokumenterede tolerancer |
| Forebyggende vedligeholdelse | Oprethold værktøjets tilstand | Mere forudsigelig langsigtet produktion | Slidpunkter, rengøringsintervaller og reservedele |
Den bedste konfiguration er den, der opfylder kundens kvalitet og leveringsmål til en bæredygtig totalpris. En lavere startpris for forme repræsenterer muligvis ikke den bedste langsigtede værdi, hvis designet skaber for meget skrot, vanskelig vedligeholdelse eller ustabil produktion.
En struktureret udviklingsproces reducerer usikkerhed og hjælper producenter med at identificere problemer før fuldskalaproduktion. For et fjernbetjeningshusprojekt med høj hulrum er de følgende trin særligt vigtige.
Tidligt samarbejde mellem formdesigneren, sprøjtestøbningsteamet og produktingeniøren er særligt værdifuldt. Ændringer til en snappasning, portplacering eller vægtykkelse kan være billige under design, men dyre, efter at formen er færdiggjort.
Kvalitetskontrol bør verificere både selve værktøjet og de plastkomponenter, der er fremstillet af det. En præcisionsform er kun kommercielt vellykket, når den gentagne gange kan fremstille dele, der opfylder de aftalte specifikationer.
Koordinatmålemaskiner (CMM'er), optiske målesystemer, målere og overfladeinspektionsværktøjer kan vælges i henhold til den funktion, der kontrolleres. Målemetoder bør matche tegningskravene og det nødvendige nøjagtighedsniveau.
For højvolumenprogrammer kan en dokumenteret valideringsplan omfatte inspektion af første artikel, dimensionsrapporter, aftalte prøvegodkendelseskriterier og løbende procesovervågning. Acceptstandarder bør etableres i fællesskab af kunden og leverandøren, før masseproduktionen påbegyndes.
Leverandørvalg har en direkte indflydelse på værktøjsudvikling, produktionsstabilitet og langsigtede driftsomkostninger. Købere bør vurdere teknisk kapacitet sammen med pris- og leveringsforpligtelser.
Inden du afgiver en ordre, skal du overveje følgende spørgsmål:
Weishuos formfremstillingsportefølje omfatter præcisionsstøbeløsninger og præcisionsstyringssystemer til hot runner. Købere, der vurderer enPræcisionssprøjtestøbeform til små fjernbetjeningshuse med høj hulrumkan diskutere kavitetslayout, overfladekrav, materialevalg og produktionsmål med ingeniørteamet, før værktøjsspecifikationen færdiggøres.
Udforsk Weishuos centrale fordele formløsninger for at lære mere om dens formtekniske muligheder, fremstillingstilgang og kvalitetssikringspraksis.
En form med højt hulrum kan producere flere komponenter i en injektionscyklus, hvilket øger det potentielle output og reducerer støbeomkostningerne pr. del. Faktiske besparelser afhænger af hulrumstal, cyklustid, materialeforbrug, skrothastighed, maskinudnyttelse og vedligeholdelsesomkostninger.
ABS er en almindelig mulighed for elektroniske kabinetter til generelle formål. PC/ABS, PC og PP kan også være egnede til specifikke applikationer. Det endelige valg bør tage højde for slagfasthed, varmepåvirkning, overfladeudseende, dimensionsstabilitet og harpiksens forarbejdningskrav.
De kan forbedre løberbalancen, optimere portplaceringer, designe ensartede kølekanaler, give effektiv udluftning og validere støbeprocessen gennem systematiske forsøg. Sammenligning af prøver fra individuelle hulrum hjælper med at identificere lokale problemer, før de påvirker en hel produktionskørsel.
Hot runner-systemer kan reducere spild af kolde løbere og understøtte kontrolleret materialelevering i passende formdesign. Deres effektivitet afhænger af harpiksen, portarrangementet, temperaturkontrol, hulrumskonfiguration og påkrævet overfladekvalitet. De bør evalueres i forhold til det fulde værktøjs- og driftsbudget.
Nyttige oplysninger omfatter 2D-tegninger, 3D CAD-filer, materialespecifikationer, målhulrumstælling, estimeret årlig volumen, dimensionelle tolerancer, krav til overfladefinish, tilgængelige specifikationer for injektionsmaskine og forventede leveringsmilepæle. Deling af disse detaljer hjælper leverandøren med at udvikle et mere præcist teknisk forslag.
Anmod om prøveprøver, dimensionsinspektionsrapporter, udseendevurderinger og monteringsverifikation. For multi-kavitet værktøj, spørg om hulrum-for-hulrum sammenligninger og dokumentation for, at processen kan opretholde ensartet output over gentagne cyklusser.
Mulighed for ændring afhænger af arten af designændringen, det tilgængelige stål i det relevante støbeformområde, køle- og løberlayoutet og omfanget af værktøjsrevisionen. Købere bør etablere en klar teknisk ændringsproces og gennemgå omkostningerne og tidsplanens indvirkning, før de godkender ændringer.
En fjernbetjeningsform med høj hulrum er en produktionsinvestering, der skal balancere præcision, udseende, cykluseffektivitet og langsigtet pålidelighed. Omhyggeligt kavitetslayout, optimeret materialelevering, effektiv køling, pålidelig udstødning og struktureret kvalitetsvalidering bidrager alt sammen til ensartede støbte komponenter. Den rigtige værktøjsstrategi begynder med en klar forståelse af produktkrav og fortsætter gennem prøvestøbning, procesoptimering og forebyggende vedligeholdelse.
Weishuo understøtter formprojekter med en ingeniørfokuseret tilgang til præcisionsværktøj og højeffektiv produktion. Hvis du udvikler et nyt fjernbetjeningskabinet eller opgraderer en eksisterende fremstillingsproces,kontakt osfor at diskutere dine tegninger, materialekrav, måloutput og kvalitetsforventninger. Vores team kan hjælpe med at evaluere en passende formkonfiguration og udvikle en løsning, der er tilpasset dine produktspecifikationer og produktionsmål.